-
E-Mail-Adresse
info@gti-test.com
-
Telefon
17640053769
-
Adresse
Raum 7 # 2212, Chinafu-Platz, 56-39, Huanghebei-Straße, Huanggu-Distrikt, Shenyang
Jitai Precision Instrument (Shenyang) Co., Ltd
Trockengüterteil | Fünf wichtige Schritte bei der Erkennung von Leckagen bei HEPA-Filtern
Datum:2025-12-08Lesen Sie:3
1. Effiziente Filter-Erkennung Standard-Prozess
Eine effiziente Filterentdeckung ist eine systematische Aufgabe, die die strikte Einhaltung von Standardprozessen erfordert, um die Genauigkeit und Zuverlässigkeit der Prüfergebnisse zu gewährleisten.
1.1 Einführungsphase des Aerosols
Die Einführung von PAO-Aerosolen auf der zu prüfenden HEPA-Upstream-Seite ist der erste Schritt im gesamten Leckadetektionsprozess. Je nach Anwendungsszenario variieren die Methoden der Einführung von Aerosolen:
HEPA in HVAC-Systemen: Um eine gleichmäßige Konzentration des Aerosols zu erreichen, wird das Aerosol normalerweise direkt von der negativen Druckseite des Systemventilators eingeführt. Wenn die Einleitung aus einem Rohr erfolgt, sollte der Einleitungspunkt mindestens zehnfach so weit wie der Durchmesser des HEPA eingestellt werden und die Rohrkurven minimiert werden (wie empfohlen von der American Institute of Environmental Science and Technology). In der Praxis ist es einfach erforderlich, die Aerosolkonzentration aufwärts innerhalb der Anforderungen stabil zu halten.
Schichtstromdecke, HEPA auf dem Supernet-Tisch: Die Erkennung von Leckagen in solchen Geräten ist relativ einfach, Aerosol kann direkt von der negativen Druckseite des Systemventilators eingeführt werden, ohne das Problem der Konzentrationsungleichheit durch den Langstreckenförder zu berücksichtigen.
1.2 Prüfgeräte vorbereitet
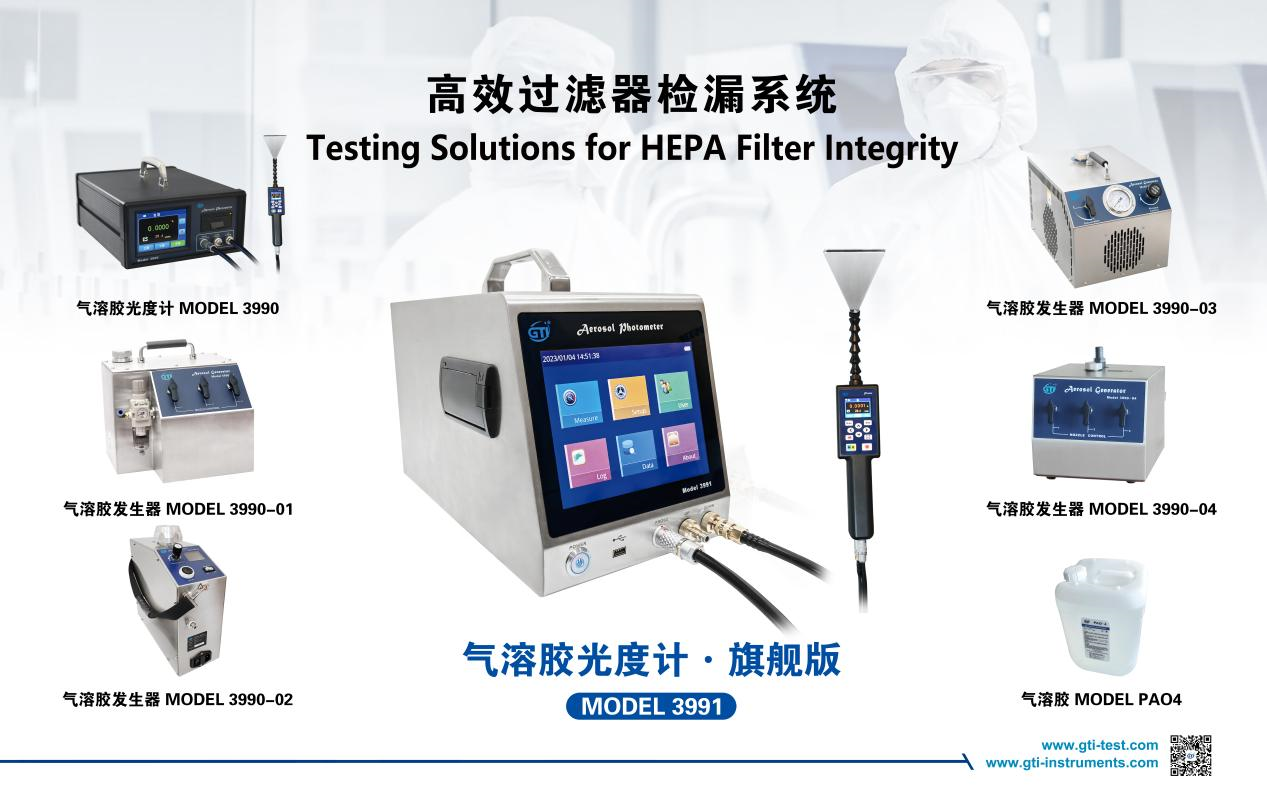
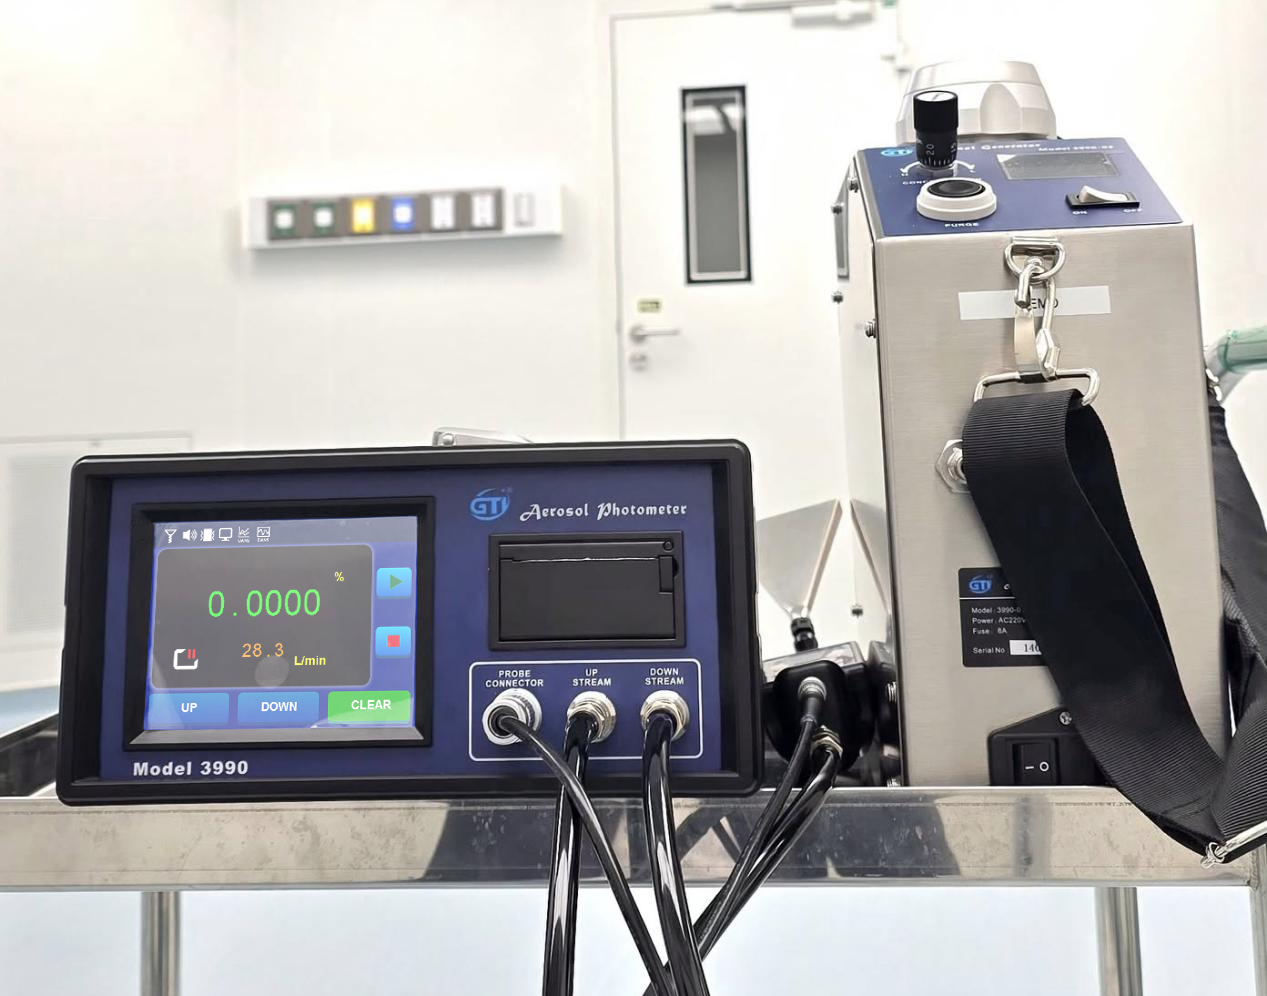
Die Initialisierung und Kalibrierung eines Aerosolphotometers ist ein entscheidender Bestandteil der Prüfgenauigkeit:
Befolgen Sie das Bedienungshandbuch des Geräts
Konfiguration der Alarmschwelle (in der Regel auf 0,01% Leckage festgelegt)
Anschluss des UPSTREAM-Probenrohres an den Upstream-Probenopfang
Messung und Einstellung der Upstream-Aerosolkonzentration im idealen Bereich von 10 bis 20 μg/ml
Diese Phase erfordert besondere Aufmerksamkeit auf die Betriebsspezifikationen des Aerosolgenerators, um sicherzustellen, dass die erzeugte Partikelgrößenverteilung den Testanforderungen entspricht.
1.3 Scannenerkennung
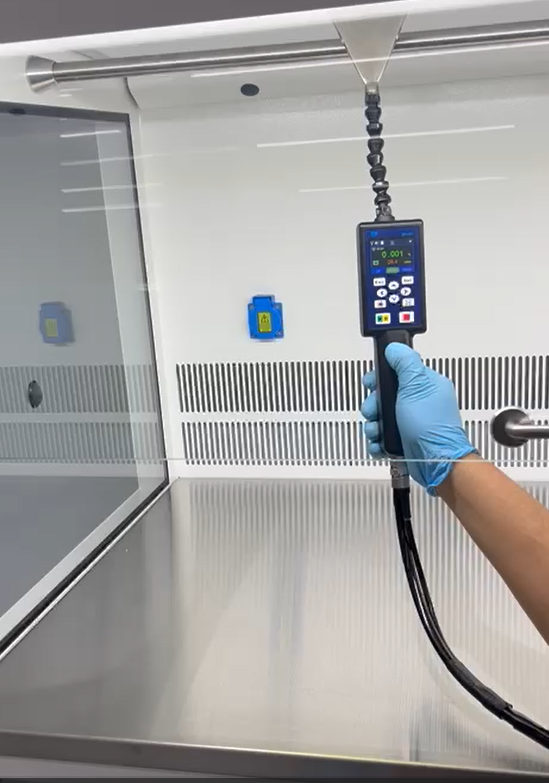
Die Erkennung von Leckagen durch Scannen ist ein zentraler Bestandteil des Leckageprozesses und erfordert die strikte Einhaltung der folgenden Betriebsspezifikationen:
Vorbereitung: Entfernen Sie die HEPA-Dispersionsplatte und stellen Sie die gesamte Filterfläche und die umliegende Dichtstruktur frei. Der Prüfbereich sollte alle Dichtungen der Filterfläche, zwischen dem Filter und dem Rahmen, zwischen dem Rahmen und dem Rahmen sowie zwischen dem Rahmen und dem statischen Druckkasten umfassen.
Scannparameter:
Der Probenkopf ist ca. 3 cm von der Filterfläche entfernt
Scangeschwindigkeitssteuerung bei nicht mehr als 5 cm/s
Einführung eines linearen Backward-Scan-Pfades
Die benachbarten Abtastlinien sollten sich entsprechend überlappen (in der Regel 50% des Durchmessers des Probenkopfes)
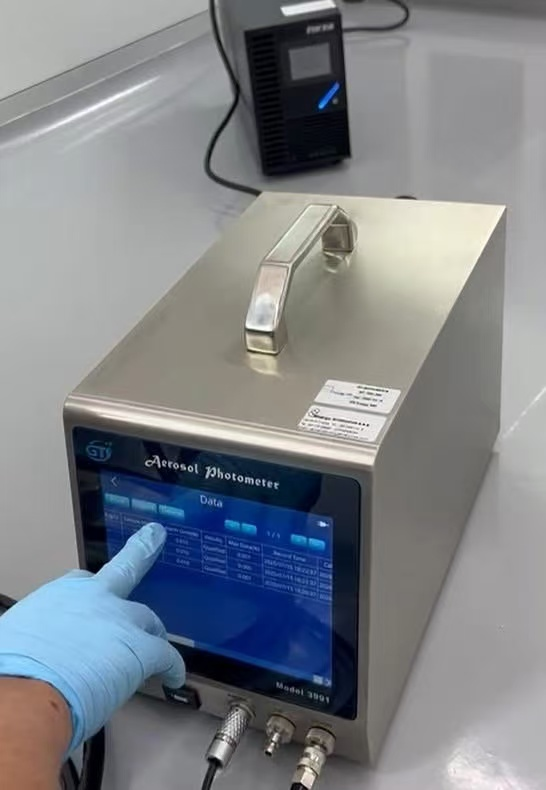
Leckagebestimmung: Wenn das Prüfgerät Alarmgeräusch abgibt (d.h. % LEAKAGE über die Schwelle von 0,01%) zeigt, dass an dieser Stelle ein Leckage vorliegt. Nachdem ein Leck entdeckt wurde, sollte es markiert werden, Silikon zur vorübergehenden Absperrung oder Befestigung verwendet werden und dann erneut gescannt werden, um die Reparatur zu bestätigen.
Sicherheitsschutz: Der Bediener muss eine Schutzmaske tragen, um die Exposition an Aerosolen zu verhindern. Gleichzeitig sollte die Stabilität der Aerosolkonzentration im Upstream regelmäßig bestätigt werden, in der Regel beträgt die vollständige Detektionszeit jedes Filters etwa 5 Minuten.
II. Erkennung von Leckergebnissen und Behandlungskriterien
Die Erkennung von Leckagen durch effiziente Filter bestimmt klare Normen und Handhabungsspezifikationen, die den sicheren und zuverlässigen Betrieb des Filtersystems gewährleisten.
2.1 Qualifizierungskriterien
Die Leckagefähigkeit eines hocheffizienten Filters beträgt ≤0,01%. Die spezifischen Bestimmungsregeln lauten:
Konformitätsbestimmung: Wenn HEPA während der Prüfung nicht mehr als 0,01% an allen Prüfpunkten leckt, kann der Filter weiterverwendet werden.
Nicht-Konformitätsbestimmung: Wenn eine Leckage von mehr als 0,01% an einem beliebigen Punkt festgestellt wird, wird der Filter nicht erfüllt und müssen sofortige Behandlungsmaßnahmen ergriffen werden.
2.2 Leckagebehandlungsvorschriften
Für die Erkennung von nicht qualifizierten Filtern gibt es folgende Verfahren:
Markierungspositionierung: Verwenden Sie nicht abfallende Markierungen, um die Position aller Leckpunkte genau zu markieren und den Wert der Leckrate aufzunehmen.
Reparaturkriterien:
Ermöglicht die Reparatur von Filterleckagen mit speziellen Klebstoffen
Die Reparaturfläche eines einzelnen Leckstells darf 1 % der gesamten Filterfläche nicht überschreiten.
Die Gesamtfläche der Leckage darf nicht mehr als 5 % der Gesamtfläche betragen.
Bei Überschreitung eines der oben genannten Kriterien muss der Filter vollständig ausgetauscht werden
Nachprüfungsvoraussetzungen: Nach Abschluss aller Reparaturen muss der vollständige Scan erneut durchgeführt werden, um sicherzustellen, dass der Reparaturbereich nicht mehr leckt und die Gesamtleckage erreicht wird.
3. Hocheffiziente Filter Erkennung Zyklus Empfehlungen
Verschiedene Organisationen und Standards haben unterschiedliche Empfehlungen für die Erkennung von Leckagezyklen von hocheffizienten Filtern, und die Benutzer sollten die geeignete Prüffrequenz entsprechend den Eigenschaften ihrer Branche auswählen.
| Normen / Organisationen | Empfohlene Entdeckungszyklen | Anwendungsbereiche |
| FDA-Leitlinien zur Herstellung steriler Medikamente | Alle halben Jahre. | Fertigungswerkstatt für sterile Präparate |
| China GMP Inspektionsleitfaden | Normalerweise einmal im Jahr. | Qualitätsmanagement in der Arzneimittelproduktion |
| Norm ISO 14644 | Nicht mehr als 24 Monate | Regelmäßige Prüfung der installierten HEPA |
Neben den oben genannten regelmäßigen Prüfungen sind auch die folgenden Sonderfälle erforderlich:
Nach der Installation oder dem Austausch: Alle neu installierten oder ersetzten HEPA sollten sofort eine DOP-Inspektion durchführen, um die Installationsqualität zu bestätigen.
Ausnahmebedingungen:
Umweltüberwachung zeigt eine ungewöhnliche Verschlechterung der Luftqualität
Produkt sterile Test nicht qualifiziert
Mediumsimulationsfüllversuch gescheitert
Als Bestandteil einer Abweichungsuntersuchung
Spezielle Ausrüstung: HEPA, das von Trocknungstunnels, Trocknofen und anderen Geräten verwendet wird, muss auch in den Leckageprogramm aufgenommen werden, dessen Prüfzyklus auf die Hauptsystemnormen basieren kann.
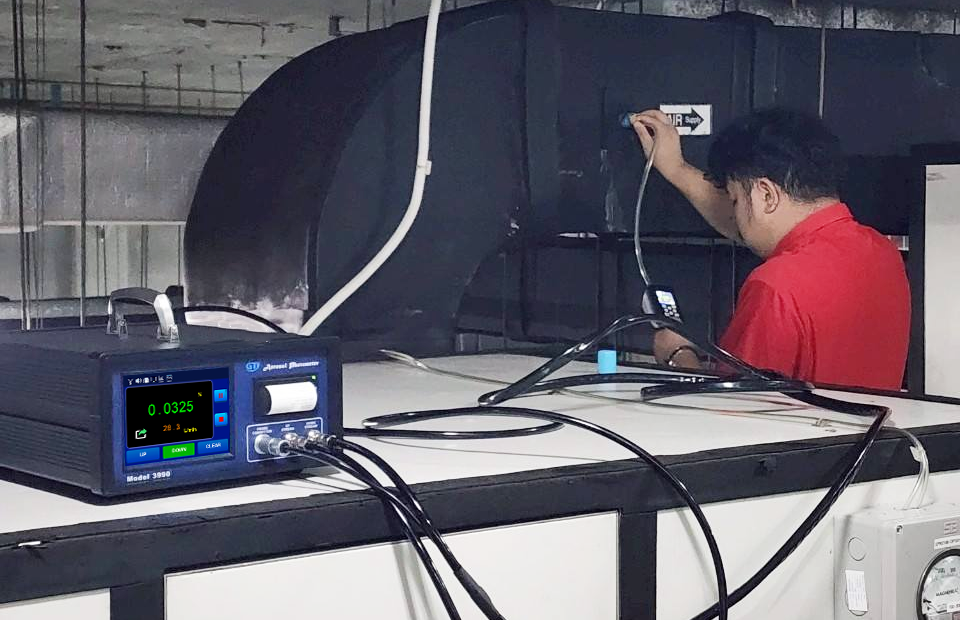
4. Analyse der Ursachen für die Nichterfüllung der hohen Effizienz der Filter
Hocheffiziente Filter können bei der Fabrikprüfung oder der Vor-Ort-Prüfung nicht in den folgenden Kategorien auftreten:
4.1 Erkennbare Ursachen
Probleme, die durch visuelle Prüfungen oder einfache Tests festgestellt werden können:
Beschädigung der Filteroberfläche:
Erscheinliche Bruche oder mechanische Schäden (leicht beobachtbar mit dem bloßen Auge)
Leichte Schäden können eine Teststation erfordern, um festzustellen
Kleine Schäden können professionell in der Produktion repariert werden
Schäden im Produktionsprozess:
Filtermaterial wird während der Herstellung überdruckt
Unzufällige Schäden durch menschlichen Fehlbetrieb
Teilweise reparierbar, jedoch nach den Standardanforderungen
Dichtungsfehler:
Filtermaterial und Filterrahmen in Kombination mit Teileleckage
Leckage durch unsachgemäße Nahtbehandlung
Nahtprobleme vermeiden mit Schaumstoffpolyurethanddichtungen vor Ort
Klebstreifen mit Verbindungen sollten ein labyrinthisches Schnittstellendesign haben
4.2 Probleme mit Rohstoffen
Mängel im Zusammenhang mit der Qualität des Filtermaterials selbst:
Mangelnde Effizienz des Filters:
Nicht erfüllt die hohe Effizienz des Filtermaterials (Effizienz bei 0,3 μm Partikel bei 5,3 cm / s Windgeschwindigkeit ≥ 99,97%)
Grundlegende Mängel, die nicht durch die Nachbehandlung behoben werden können
Probleme mit Materialstaub:
Traditionelle Trennplattenfilter in Papier Trennplatten Rohstoffe nicht streng kontrolliert
Mangelnde Sauberkeit der Filterproduktionsumgebung führt zu eigenen Stauben
Einige Testmethoden sind schwierig, diese möglichen Staubprobleme zu erkennen
4.3 Prüfprozessprobleme
Fehlerurteilung durch falsche Methoden oder Handlungen:
Wirbelstörungen:
Luftwirbelströme bei der Scandetektion tragen umliegenden Staub in den Scanbereich
Schwierigkeiten bei der Unterscheidung zwischen echten Leckagen und falschen Positiven durch Wirbelstromstörungen
Ausländische Hersteller lösen dieses Problem durch die Einrichtung von Prüfständen in Reinräumen
Downstream Konzentrationsfehler:
Die Filterleistung wird nach der Installation nur anhand der nachgelagerten Staubkonzentration beurteilt
Kann durch andere Verschmutzungsquellen zu einer falschen Beurteilung qualifizierter Filter führen
Komplettes Urteil in Kombination mit Multipoint-Detektion und Trendanalyse erforderlich
5. Vergleich der Mainstream-Erkennungsmethoden
Derzeit werden hauptsächlich zwei Methoden zur Erkennung von Leckagen von hocheffizienten Filtern verwendet, die jeweils charakteristisch sind, aber die Testergebnisse sind konsistent.
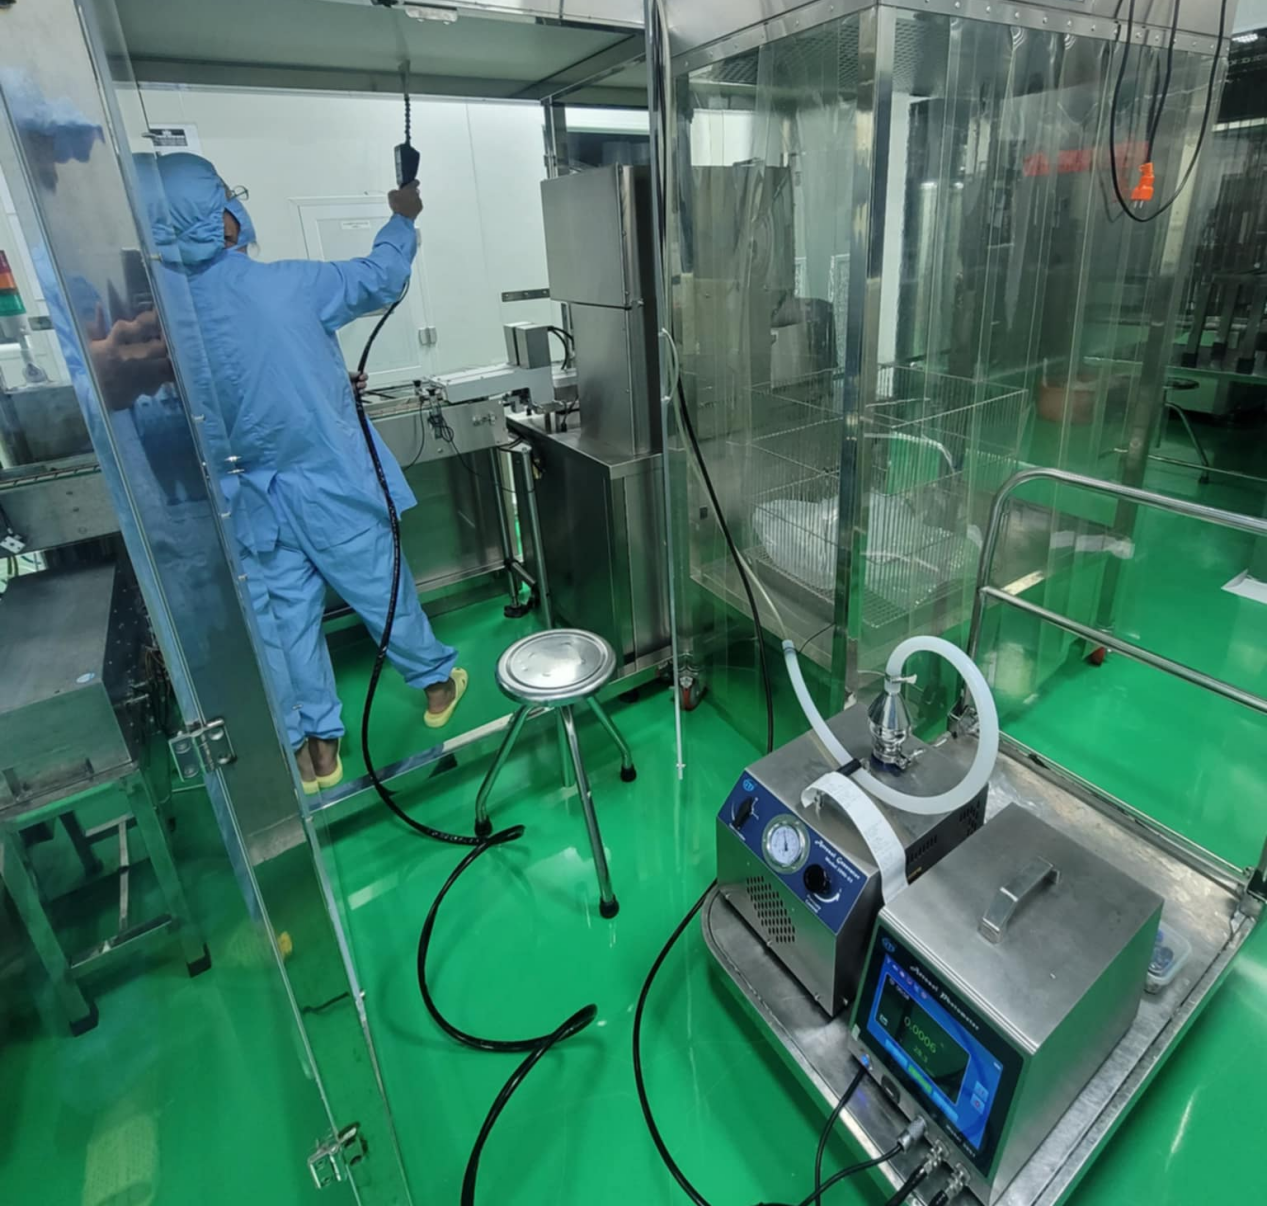
5.1 Optometrische Scanmethode
Technische Merkmale:
Erkennung von Partikelquellen: Multi-Dispersionstropfen (z. B. DOP-Rauch durch Laskin-Spritze)
Prüfprinzip: Optische Scan der gesamten Filterebene
Vorteile: Schnelle und genaue Positionierung von Leckpunkten
Einschränkung: Staubpartikelgrößen können nicht unterschieden werden, die gemeldete 'Filtereffizienz' dient nur als Referenz
Operationspunkte:
Für den Einsatz mit PAO-Aerosolgeneratoren
Scanpfade und Parameter erfordern strikte Einhaltung der Normen
Geeignet für schnelle Screening und große Flächenprüfungen
5.2 Partikelzählung
Technische Merkmale:
Europäische allgemeine Methode, ähnliche Methode für den Test von ultraeffizienten Filtern in den USA
Staubquelle: Mehrphasentropfen oder fester Staub mit bestimmter Partikelgröße
Kernausrüstung: Laserpartikelzähler mit hohem Durchfluss
Vorteile: Sie können die Anzahl der Partikel an jedem Punkt messen und die lokale Effizienz vergleichen
Besondere Anforderungen:
Einzelstreibende Staubquelle beim Einsatz von Kondensationskernzählern
Teststaubtypen können auf die Bedürfnisse des Benutzers zugeschnitten werden
Bereitstellung detaillierter Partikelgrößenverteilungsdaten
5.3 Vergleichliche Schlussfolgerungen
Experimentelle Studien zeigen:
Bei demselben Leckpunkt ist die lokale Filtereffizienz, die bei beiden Methoden gemessen wird, im Wesentlichen gleich
Einfacher und schneller Lichtmessbetrieb
Partikelzählmethoden liefern umfangreichere Dateninformationen
Die Auswahl hängt von den spezifischen Anwendungsszenarien und Datenanforderungen ab
Zusammenfassung und Empfehlungen
Eine effiziente Filtererkennung ist ein entscheidender Bestandteil der Sicherstellung einer sauberen Luftqualität und erfordert systematische Prüf- und Wartungspläne:
Prozessstandardisierung: Die strenge Einhaltung des Leckageprozesses, jede Phase von der Einführung von Aerosolen bis zur Scan-Erkennung muss reguliert werden.
Zyklusrationalisierung: Die Prüffrequenz wird gemäß den Industriestandards und den tatsächlichen Anforderungen festgelegt und sterile Umgebungen empfehlen, das Prüfintervall zu verkürzen.
Wissenschaftliche Beurteilung der Ergebnisse: richtige Unterscheidung zwischen realen Leckagen und Erkennung von Illusionen, Kombination von mehreren Methoden zur umfassenden Bewertung des Filterzustands.
Problemnachverfolgung: Wenn eine Nichterfüllung festgestellt wird, sollten die Grundursachen aus verschiedenen Aspekten wie Material, Herstellung, Installation und Wartung analysiert werden.
Auswahl der Methode: Die Wahl der geeigneten Methode basierend auf dem Testzweck und den Ressourcenbedingungen kann in wichtigen Bereichen beide Methoden kombiniert werden.
Vollständige Aufzeichnung: Detaillierte Aufzeichnung aller entdeckten Daten und entdeckten Probleme und Erstellung eines Filterlebenszyklusarchivs.
Durch ein systematisches Leckagemanagement können effiziente Filter stets in Betrieb bleiben und eine saubere Umwelt sichergestellt werden.